تصميم تخطيط أجهزة التوجيه CNC ذات التحميل التلقائي الخطي ATC وتجنب الاصطدام
2026-10-15
عند الاستثمار في أجهزة توجيه CNC عالية الكفاءة لأثاث الألواح وصناعة الخزانات وإنتاج اللافتات، غالبًا ما يختار أصحاب المصانع بين أجهزة التوجيه الخطية ATC CNC وأجهزة التوجيه CNC ذات التحميل التلقائي. في حين أن كلاهما يقدم تصنيعًا آليًا لخفض تكاليف العمالة، إلا أنهما يختلفان بشكل كبير في متطلبات المساحة، وتخطيط منطقة العمل، ونطاق المحاور المتحركة، ومخاطر الاصطدام المحتملة. يحدد التخطيط السليم للتخطيط والتحكم في التصادم بشكل مباشر مدة تشغيل الماكينة، وسلامة المشغل، وعمر خدمة المعدات. يشرح هذا الدليل مبادئ تصميم التخطيط واستراتيجيات تجنب الاصطدام لكلا النوعين من الماكينات.
1. اختلاف الهيكل الأساسي
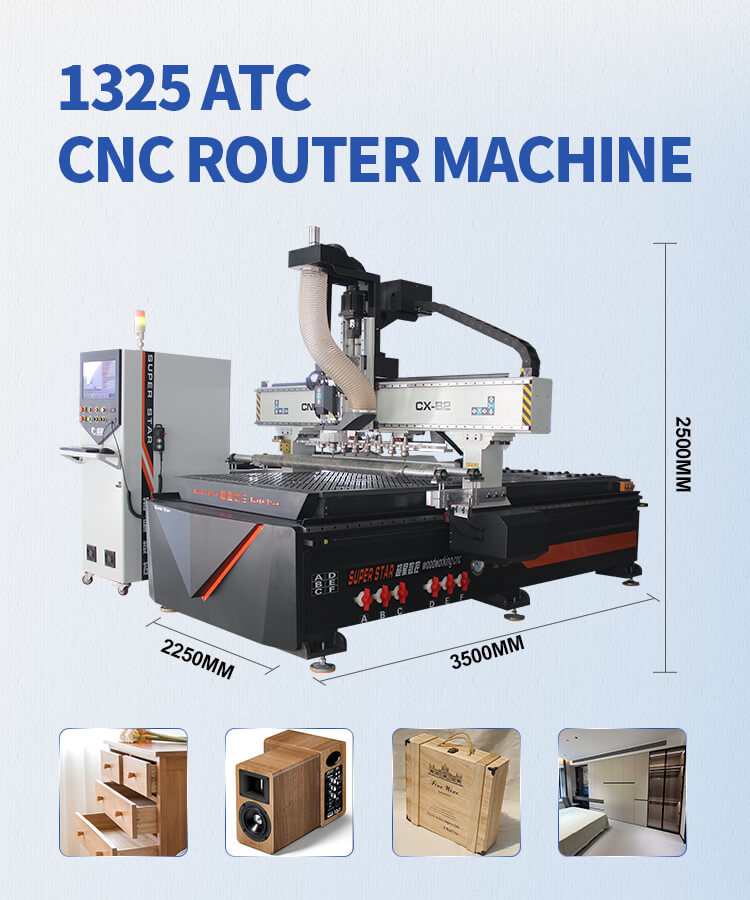
جهاز التوجيه الخطي ATC CNC
يستخدم Linear ATC مجلة أدوات خطية مثبتة بجانب القنطرة. يتم ترتيب الأدوات في خط مستقيم. ينتقل المغزل على طول الحامل الخطي لالتقاط الأدوات وتغييرها تلقائيًا.
- تتحرك مجلة الأدوات مع تحركات المغزل / المغزل إلى رف الأدوات الخطي الثابت
- يتم تغيير الأداة خارج منطقة قطع الشغل
- الأجزاء المتحركة الرئيسية: القنطرة، المغزل، بنك الأدوات الخطية
جهاز التوجيه CNC ذو التحميل التلقائي
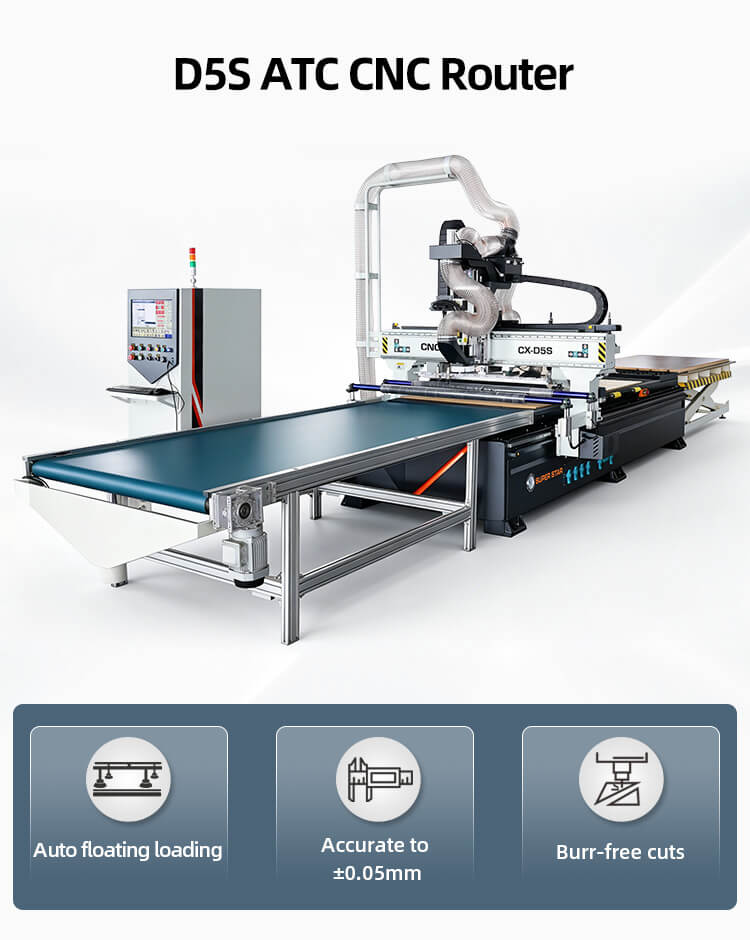
يدمج CNC التحميل التلقائي منصة التحميل والتفريغ الأوتوماتيكية ونظام تغذية الأسطوانة وطاولة المعالجة. يمكنها تغذية الألواح الخام وأجزاء الماكينة وتفريغ الألواح النهائية تلقائيًا دون التعامل اليدوي مع اللوحة. تأتي العديد من نماذج التحميل التلقائي أيضًا مع عمود دوران ATC.
- تصميم المنطقة المزدوجة: منطقة التحميل + منطقة التصنيع
- مكونات متحركة إضافية: بكرات التغذية، أسطوانات الدفع، توقف وضع المواد، ناقل التفريغ
- عدد أكبر من المحركات، وحركات أكثر ترابطا
2. تصميم تخطيط ورشة العمل
تخطيط جهاز التوجيه الخطي ATC CNC
1. متطلبات المساحة
قم بحجز مساحة إضافية على أحد جانبي الماكينة لضربة مجلة الأداة الخطية. يمتد حامل الأدوات أفقيًا، لذلك تحتاج إلى مساحة خالية على طول جانب المحور السيني.
- الأمام: وصول المشغل، ممشى 800-1000 ملم
- جانب مخزن الأدوات: خلوص ≥600 مم، لا توجد مواد أو تركيبات مكدسة
- الخلف: سلسلة سحب الكابل ومساحة الخزانة الكهربائية، ≥500 مم
- لا توجد عوائق علوية فوق نطاق السفر العملاق الكامل
2. نصائح التخطيط
- ضع الآلة بالتوازي مع جدار الورشة؛ احتفظ بمجلة الأدوات الخطية في مواجهة الممر المفتوح، وليس الحائط.
- احتفظ بمساحة لتوصيل مجمع الغبار على الجانب المقابل لرف الأدوات.
- مناسبة لورش العمل الصغيرة والمتوسطة ذات المساحة الأرضية المحدودة، ومعالجة محطة واحدة.
التحميل التلقائي لتخطيط جهاز التوجيه باستخدام الحاسب الآلي
1. متطلبات المساحة
تشغل نماذج التحميل التلقائي طولًا إجماليًا أطول بسبب منصات التحميل الأمامية والتفريغ الخلفية.
- جانب التغذية: منطقة تكديس المواد الخام، مساحة كافية لتغذية اللوحة
- منطقة التصنيع: طاولة العمل الرئيسية
- جانب التغذية: منطقة تكديس المنتج النهائي
- يحتاج كلا الجانبين إلى مساحة حرة لآليات دفع المواد
2. نصائح التخطيط
- من الأفضل ترتيبها كخط إنتاج مستقيم: المواد الخام ← طاولة التحميل التلقائي ← طاولة المعالجة ← التفريغ ← البضائع التامة الصنع.
- ممرات منفصلة عن مسار نقل المواد لتجنب عبور المشغل لمنطقة نقل المواد التلقائية.
- اترك مساحة للمعدات المساعدة: جهاز شفط الغبار، ضاغط الهواء، مضخة التفريغ.
- يوصى به لمصانع الأثاث ذات الألواح الكبيرة ذات الإنتاج المستمر للدفعات.
3. مخاطر الاصطدام المحتملة
نقاط تصادم ATC الخطية
1. تصادم مجلة المغزل والأداة الخطية
الخطر الأكثر شيوعًا: يؤدي الإعداد الخاطئ لتغيير الأداة إلى اصطدام عمود الدوران بحاملي الأدوات.
2. اصطدام المغزل بقطعة العمل/المشابك
نقطة الصفر للمحور Z غير صحيحة، وعمق تداخل CAM خاطئ، وتركيبات متبقية على الطاولة.
3. اصطدام القنطرة بالحواجز الجانبية
خطأ في معلمة حد السفر للمحور السيني.
التحميل التلقائي لنقاط الاصطدام باستخدام الحاسب الآلي
تتمتع آلات التحميل التلقائي بمخاطر تصادم أكبر بسبب الارتباط متعدد الإجراءات:
1. اسطوانات الدفع / سدادات المواد تصطدم بالمغزل أثناء المعالجة.
2. تقوم بكرات التغذية بدفع الألواح بينما لا يزال المغزل يقوم بالقطع.
3. تتغير قطعة العمل أثناء التغذية التلقائية، ويصطدم المغزل باللوحة في غير مكانها.
4. آلية التفريغ تتداخل مع حركة القنطرة.
5. تكديس المواد يمنع مسار التغذية التلقائية.
4. حلول تجنب الاصطدام
إعدادات الأمان العالمية
- ضبط مفاتيح حدود الأجهزة + حدود البرامج الناعمة للمحاور X/Y/Z.
- تشغيل محاكاة القطع بالهواء الجاف بدون مواد قبل الإنتاج الرسمي.
- استخدم المكنسة الكهربائية لتثبيت الألواح بقوة، ومنع تحرك قطعة العمل.
- معايرة إزاحة طول الأداة وأصل قطعة العمل بشكل منتظم.
- حافظ على طاولة الآلة نظيفة. إزالة القصاصات والأدوات المكسورة والرقص المتبقي.
للخطي ATC CNC
1. إحداثيات منطقة تغيير أداة القفل. تقييد نطاق حركة المغزل أثناء تبديل الأداة.
2. قم بتعيين ارتفاع آمن مخصص للمغزل عند السفر إلى رف الأدوات الخطي.
3. تحقق من محاذاة مجلة الأداة شهريًا؛ تأكد من تأمين كل حامل أداة.
4. تعشيق البرنامج: لا يمكن للآلة أن تبدأ في القطع إذا كان تغيير الأداة غير مكتمل.
للتحميل التلقائي باستخدام الحاسب الآلي
1. تمكين منطق تعشيق الحركة: يتم تعطيل إجراءات التغذية/التفريغ عندما يكون المغزل في منطقة العمل.
2. قم بتركيب أجهزة استشعار كهروضوئية في منطقة التحميل للكشف عن اللوحات كبيرة الحجم أو في غير مكانها.
3. قم بإضافة أسوار السلامة المادية حول جوانب التغذية/التفريغ التلقائية.
4. برامج G-code منفصلة: دورة التحميل، دورة التصنيع، ودورة التفريغ مع شروط تشغيل السلامة.
5. تدريب المشغلين على عدم وضع أي أشياء على منصة التحميل/التفريغ أثناء تشغيل الماكينة.
5. جدول المقارنة السريعة
|
|
جهاز التوجيه الخطي ATC CNC |
جهاز التوجيه CNC ذو التحميل التلقائي |
|
البصمة التخطيطية |
مساحة متوسطة إضافية مطلوبة لرف الأدوات الخطية |
مساحة كبيرة وكاملة للتغذية والتغذية الخارجية |
|
محطة العمل |
محطة واحدة |
محطة مزدوجة (تحميل + معالجة) |
|
خطر الاصطدام الرئيسي |
المغزل لمجلة الأداة الخطية |
دافعات المواد وتداخل المغزل |
|
وضع الإنتاج |
إنتاج متقطع |
الإنتاج التلقائي دفعة مستمرة |
|
أفضل ل |
علامة مخصصة، خزانة دفعة صغيرة |
تصنيع الأثاث ذو الألواح الجماعية |
6. الاستنتاج
أجهزة التوجيه الخطية ATC CNCتتميز بتصميم مدمج مع تركز مخاطر الاصطدام بشكل أساسي على نظام تغيير الأدوات الخطية. إنه أسهل في التركيب ومناسب للمصانع ذات مساحة الورش المحدودة. تعمل أجهزة التوجيه CNC ذات التحميل التلقائي على تحسين الأتمتة والإنتاجية، ولكنها تتطلب تصميمًا دقيقًا لتخطيط الخط بالكامل وحماية تعشيقية متعددة الحركة لتجنب الاصطدام بين مكونات معالجة المواد والمغزل.
حدد جهازك وفقًا لحجم ورشة العمل وحجم الدفعة والقوى العاملة المتاحة. يعد التخطيط الصحيح للتخطيط وتكوين معلمات السلامة من أكثر الطرق فعالية من حيث التكلفة لتقليل حوادث التصادم وإطالة عمر خدمة ماكينة CNC.


